Einleitung: Das Härteparadoxon in der Ingenieurpraxis
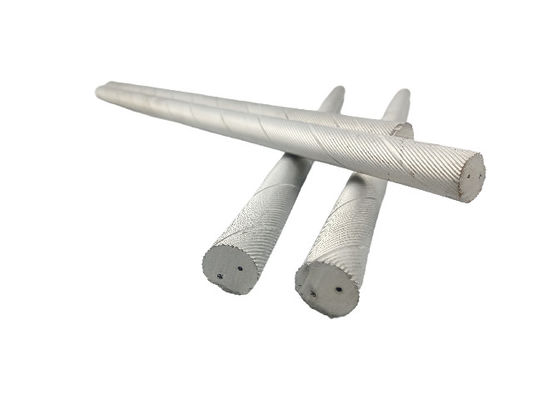
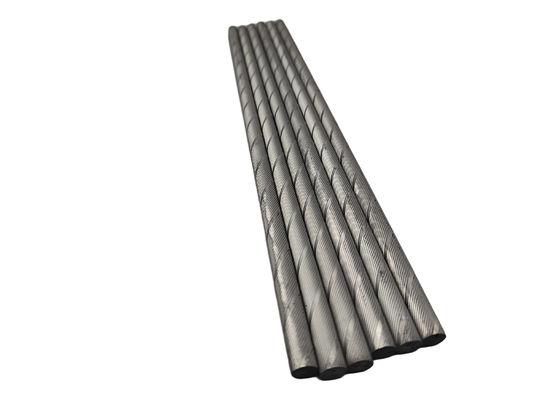
In der modernen Präzisionsfertigung spielt Hartmetall – oft als "Zähne der Industrie" bezeichnet – eine entscheidende Rolle bei der Bestimmung von Bearbeitungsgenauigkeit, Effizienz und Produktionskosten. Doch ein hartnäckiges Missverständnis fordert Ingenieure und Beschaffungsentscheider weiterhin heraus: die Gleichsetzung von "maximaler Härte" mit "optimaler Leistung".
Diese härtezentrierte Denkweise führt häufig zu katastrophalem Werkzeugversagen in komplexen Bearbeitungsumgebungen, wo übermäßige Sprödigkeit zu Kantenspänen führt, was zu Ausschussware, Maschinenstillstand und sogar zur Lähmung der Produktionslinie führt. In Wirklichkeit ist die Verschleißfestigkeit von Hartmetall keine isolierte physikalische Eigenschaft, sondern ein empfindliches Gleichgewicht zwischen Mikrostruktur, chemischer Zusammensetzung und mechanischer Leistung.
Schlüsselerkenntnis: Die Leistung von Hartmetall stellt einen synergistischen Effekt zwischen den Hartphasen Wolframcarbid (WC) und den Binderphasen Kobalt (Co) dar. Das Verständnis der Verschleißfestigkeit erfordert die Analyse zweier kritischer mikrostuktureller Dimensionen: Korngröße und Kobaltgehalt.
Die Kernmechanik: Mikrostukturelle Determinanten der Verschleißfestigkeit
1. Korngrößeneffekt: Der Versetzungsbarrierenmechanismus
Gemäß der Hall-Petch-Beziehung in der Materialwissenschaft korreliert die Korngröße umgekehrt mit der Härte. Bei Hartmetall erhöhen feinere WC-Körner die Korngrenzendichte pro Volumeneinheit. Diese Grenzen wirken als natürliche Barrieren für die Versetzungsbewegung und behindern die plastische Verformung erheblich. Folglich weist feinkörniges Hartmetall nicht nur eine überlegene Härte auf, sondern auch eine gleichmäßigere Spannungsverteilung auf mikroskopischer Ebene, was die Verschleißfestigkeit verbessert und gleichzeitig die Verformungsbeständigkeit beibehält.
2. Kobaltgehalt: Der Härte-Zähigkeits-Kompromiss
Die Hauptfunktion von Kobalt als Binder ist die Konsolidierung von WC-Partikeln durch Flüssigphasensintern, wodurch eine dichte Skelettstruktur entsteht. Seine Konzentration bestimmt entscheidend das makroskopische mechanische Verhalten:
- Niedrige Kobaltformulierungen erzeugen dichtere WC-Skelette, maximieren die Härte und Verschleißfestigkeit auf Kosten der Bruchzähigkeit – was zu extremer Sprödigkeit führt.
- Hohe Kobaltformulierungen erhöhen die Dicke der Binderphase und verbessern die Zähigkeit und Schlagfestigkeit erheblich. Dies ermöglicht es Werkzeugen, Stoßenergie durch geringe plastische Verformung bei intermittierenden Schnitten oder Vibrationen zu absorbieren und so Kantenausfälle zu verhindern. Der Kompromiss besteht in reduzierter Härte und verminderter Verschleißfestigkeit.
Güteklassenanalyse: Leistungsgradienten in der YG-Serie
Industrielle Klassifizierungssysteme quantifizieren diese Unterschiede durch die chemische Zusammensetzung. Chinas YG-Serie (Wolfram-Kobalt-Legierungen) verwendet numerische Bezeichnungen, die den Kobaltanteil widerspiegeln – YG3 enthält 3 % Kobalt, während YG20 20 % enthält.
Die Leistungsentwicklung folgt einer klaren Ingenieurlogik:
- YG3 (hohe Härte, extreme Verschleißfestigkeit, geringe Zähigkeit): Ideal für Hochgeschwindigkeits-Präzisionsbearbeitung von extrem harten, stoßarmen Materialien (z. B. gehärtetes Gusseisen, vergüteter Stahl).
- YG6-YG8 (ausgewogene Eigenschaften): Der Arbeitspferd-Bereich für Halbfertig- und Schruppbearbeitung der meisten Kohlenstoff- und legierten Stähle.
- YG15-YG20 (hohe Zähigkeit, Schlagfestigkeit, moderate Verschleißfestigkeit): Entwickelt für Schwerzerspanung, unterbrochene Operationen und vibrationsanfällige Bedingungen, bei denen Stoßbelastungen vorherrschen.
Auswahlrahmen: Jenseits der Härtebesessenheit
Die effektive Auswahl der Güteklasse muss den Anwendungsfall über alles andere stellen. Es gibt kein universell überlegenes Material – nur kontextuell optimale Lösungen.
1. Die Kunst des Schnittgleichgewichts
Wenn gleichzeitig Schnittgeschwindigkeit, Oberflächengüte und Werkzeugstandzeit angestrebt werden, können einfache YG-Güteklassen unzureichend sein. Betrachten Sie Wolfram-Tantal-Kobalt-Legierungen (YW-Serie) mit Tantalcarbid (TaC) oder Niobcarbid (NbC). Diese Zusätze verbessern die "Rotglühhärte" – die Fähigkeit, die Schnittleistung bei erhöhten Temperaturen während Hochgeschwindigkeitsoperationen aufrechtzuerhalten.
2. Zähigkeitsorientierte Strategien für Umgebungen mit hoher Stoßbelastung
Bei stark unterbrochener Zerspanung (z. B. Fräsen von Gusskrusten) stellen ultraharte Güteklassen wie YG3 eine Ingenieurfehlbehandlung dar. Wählen Sie stattdessen "ultrafeinkörniges" oder "nanokristallines" Hartmetall. Diese mikrostukturell verfeinerten Materialien erhöhen die Bruchzähigkeit, ohne den Kobaltgehalt drastisch zu reduzieren, und liefern Schlagfestigkeit bei gleichzeitiger Beibehaltung der funktionalen Härte.
3. Ausrichtung an internationalen Standards
Über heimische Klassifizierungen hinaus sollten Ingenieure die ISO-Normen beherrschen:
- P-Serie (blau): Optimiert für Langspanmaterialien (z. B. Stähle), mit Schwerpunkt auf Beständigkeit gegen plastische Verformung.
- K-Serie (rot): Entwickelt für Kurzwespenmaterialien (z. B. Gusseisen, Nichteisenmetalle), Priorisierung von Verschleiß und Kantensicherheit.
- M-Serie (gelb): Mehrzweck-Güteklassen für anspruchsvolle Materialien wie Edelstahl, die Zähigkeit und thermische Beständigkeit ausgleichen.
Auswahl-Tipp: Konsultieren Sie die technischen Dokumentationen der Hersteller – Diagramme zur Korngrößenverteilung, Bruchzähigkeitskurven und Wärmeausdehnungskoeffizienten –, anstatt sich ausschließlich auf die Güteklassenbezeichnung zu verlassen.
Systemtechnik: Das Matching-Prinzip
Die Auswahl von Hartmetall ist eine "Matching"-Übung – nicht nur zwischen Material und Werkstück, sondern auch zwischen Werkzeugmaschinenssteifigkeit, Schnittparametern, Kühlbedingungen und Produktionskadenz.
- Werkzeugmaschinenssteifigkeit: Maschinen mit geringer Steifigkeit und Anfälligkeit für Vibrationen erfordern zähere Güteklassen, um Stoßwirkungen entgegenzuwirken.
- Schnittparameter: Hochgeschwindigkeitsoperationen stellen strenge thermische Anforderungen, während langsame, schwere Schnitte die Kantensicherheit testen.
- Kühlmethoden: Trocken- versus Nassbearbeitung erzeugt grundlegend unterschiedliche thermische Spannungsprofile, die die Anforderungen an die thermische Ermüdungsbeständigkeit beeinflussen.
Schlussfolgerung: Von Materialeigenschaften zu operativer Exzellenz
In der Präzisionsfertigung haben sich Ingenieure von bloßen Bedienern zu Prozessarchitekten entwickelt. Das Streben nach maximaler Härte spiegelt oft ein Missverständnis der Materialmechanik wider. Nur durch tiefes Verständnis der Korngrößen- und Kobaltgehaltseffekte – kombiniert mit szenariospezifischer Auswahl – können Hersteller die Werkzeugstandzeit maximieren, Ausfallzeiten minimieren und Produktivitätsdurchbrüche erzielen.
Die zukünftige industrielle Fertigung wird zunehmend maßgeschneiderte Materiallösungen erfordern. Durch präzise Kontrolle der Hartmetallmikrostruktur und tiefes Verständnis der Anwendungsbereiche können wir nicht nur aktuelle Bearbeitungsherausforderungen lösen, sondern auch neue technische Wege für die Herstellung komplexer Komponenten beschreiten. Das Ingenieurmaxime gilt: Die am besten geeignete Lösung ist die beste Lösung – ein Prinzip, das die Materialwissenschaft überschreitet und die Essenz des technologischen Fortschritts verkörpert.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!