Einführung
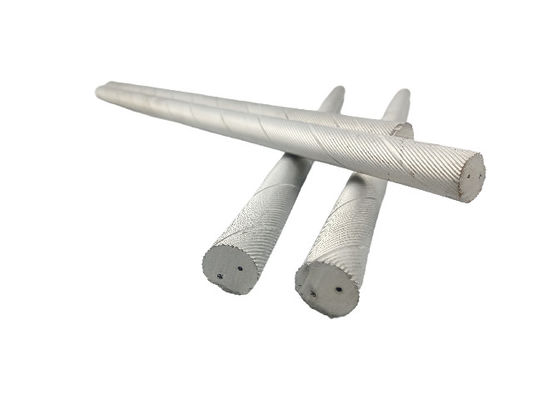
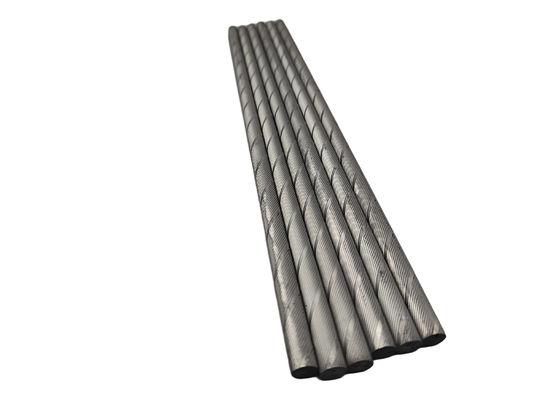
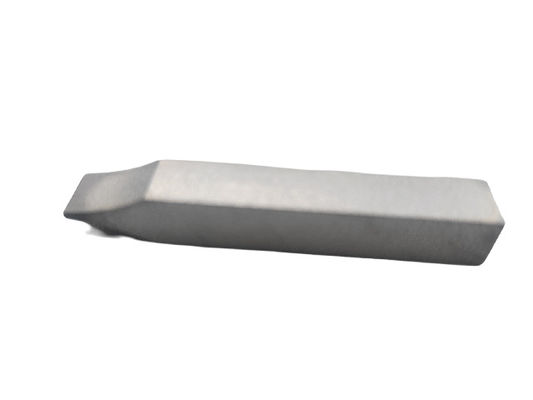
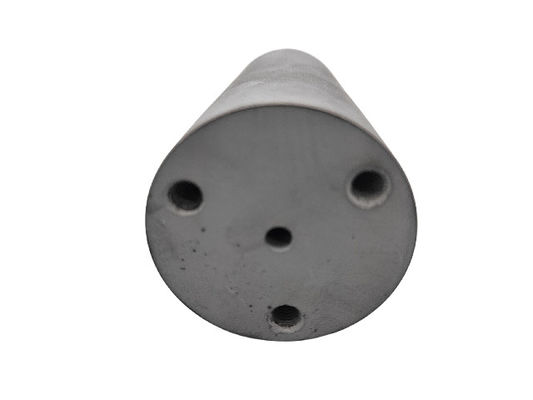
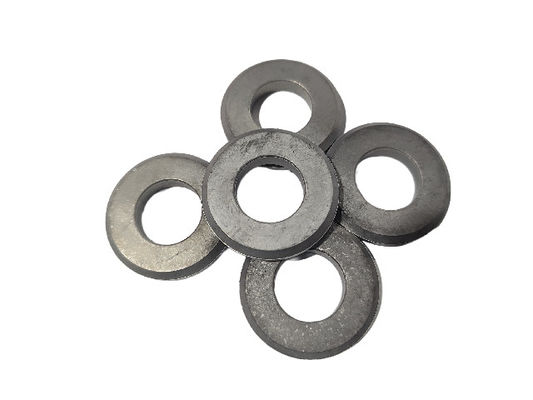
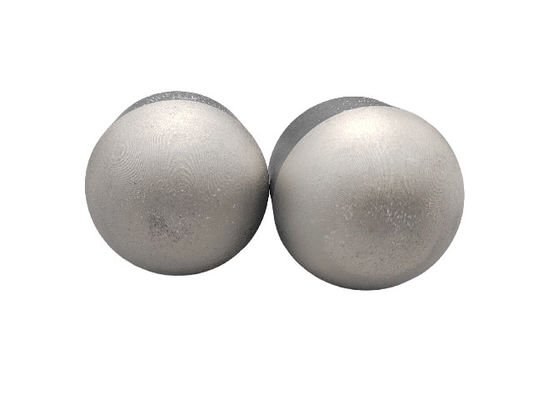
Hartmetall, auch Wolframstahl genannt, ist in der modernen Fertigung zu einem unverzichtbaren Werkstoff geworden und spielt bei Schneidanwendungen eine entscheidende Rolle. Seine außergewöhnliche Härte, Festigkeit, Verschleißfestigkeit und Hochtemperaturleistung machen es ideal für die Bearbeitung verschiedener Metalle, Nichtmetalle und Verbundwerkstoffe. Da jedoch zahlreiche Hartmetallwerkzeuge auf dem Markt erhältlich sind, ist die Auswahl des geeigneten Typs auf der Grundlage spezifischer Werkstückmaterialien, Verarbeitungstechniken und Gerätebedingungen von entscheidender Bedeutung, um die Bearbeitungseffizienz zu verbessern, die Produktionskosten zu senken und die Produktqualität sicherzustellen.
Kapitel 1: Materialeigenschaften und Mikrostruktur von Hartmetall
Karbid ist kein einzelnes Metallmaterial, sondern ein durch pulvermetallurgisches Sintern gebildeter Verbundwerkstoff, der aus feuerfesten Metallkarbiden hoher Härte (hauptsächlich Wolframkarbid WC) als Matrix und Metallbindemitteln (hauptsächlich Kobalt Co) als Bindungsphase besteht. Diese einzigartige Mikrostruktur verleiht Hartmetall seine hervorragenden makroskopischen Eigenschaften.
1.1 Mikrostruktur: Synergistischer Effekt von Hartphase und Bindemittelphase
Die Mikrostruktur von Hartmetall besteht hauptsächlich aus zwei Phasen:
-
Schwere Phase:Hauptsächlich Wolframkarbidpartikel (WC) mit extremer Härte (HV1600–2000), die als Hauptquelle für die hohe Härte und Verschleißfestigkeit des Karbids dienen. Die Größe, Form, Verteilung und Korngröße der WC-Partikel beeinflussen die Leistung von Hartmetall erheblich.
-
Bindemittelphase:Hauptsächlich Kobalt (Co), das die WC-Partikel miteinander verbindet und dem Karbid eine gewisse Zähigkeit und Festigkeit verleiht. Der Kobaltgehalt, die Verteilung und die Korngröße haben entscheidenden Einfluss auf die Eigenschaften von Hartmetall.
1.2 Makroskopische Eigenschaften: Ausgleich von Härte, Festigkeit, Verschleißfestigkeit und Zähigkeit
Zu den wichtigsten makroskopischen Eigenschaften gehören:
- Außergewöhnliche Härte (HRA86-93)
- Hohe Festigkeit (Biegefestigkeit 1000–4000 MPa)
- Hervorragende Verschleißfestigkeit
- Gute Hitzebeständigkeit und Rothärte
- Relativ geringe Zähigkeit (anfällig für Sprödbruch)
Kapitel 2: Herstellungsprozess von Hartmetall
Die Produktion umfasst mehrere kritische Schritte:
2.1 Pulverzubereitung
Zu den Methoden gehören Aufkohlung, Reduktion, Kugelmahlen und Sprühtrocknung, um Reinheit und Gleichmäßigkeit sicherzustellen.
2.2 Mischen
Präzises Abwiegen und gründliches Mischen der Komponenten, um eine gleichmäßige Verteilung zu gewährleisten.
2.3 Pressen
Formen von Grünlingen durch Methoden wie Formpressen, isostatisches Pressen oder Spritzgießen.
2.4 Sintern
Hochtemperatursintern (1300–1500 °C) unter Schutzatmosphäre zur Erzeugung von dichtem Karbid.
2.5 Nachbearbeitung
Schleifen, Polieren und Beschichten zur Verbesserung der Oberflächenqualität und Maßhaltigkeit.
Kapitel 3: Klassifizierungsstandards
3.1 Nach chemischer Zusammensetzung
- WC-Co (für Gusseisen/Nichteisenmetalle)
- WC-TiC-Co (für Stahl)
- WC-TiC-TaC-Co (für schwer zerspanbare Materialien)
3.2 Nach Korngröße
- Ultrafeine Körnung (<0,8μm)
- Feine Körnung (0,8–1,5 μm)
- Mittlere Körnung (1,5–2,5 μm)
- Grobe Körnung (>2,5μm)
3.3 Auf Antrag
- Schneidwerkzeuge
- Bergbauwerkzeuge
- Formen
- Verschleißfeste Teile
3.4 ISO-Klassifizierung
- P-Klasse (Stahl)
- M-Klasse (Edelstahl)
- K-Klasse (Gusseisen)
- N-Klasse (Nichteisenmetalle)
- S-Klasse (hitzebeständige Legierungen)
- H-Klasse (gehärtete Materialien)
Kapitel 4: Auswahlstrategie
4.1 Überlegungen zum Werkstückmaterial
Unterschiedliche Materialien erfordern spezifische Hartmetallsorten und Geometrien.
4.2 Bearbeitungsbedingungen
Faktoren wie Schnittgeschwindigkeit, Vorschubgeschwindigkeit, Schnitttiefe und Kühlmittelverbrauch beeinflussen die Werkzeugauswahl.
4.3 Werkzeuggeometrie
Der richtige Spanwinkel, Freiwinkel und das Schneidendesign optimieren die Leistung.
4.4 Beschichtungen
TiN-, TiCN-, Al2O3- und DLC-Beschichtungen verlängern die Werkzeuglebensdauer für bestimmte Anwendungen.
Kapitel 5: Anwendungsfallstudien
5.1 45 Kohlenstoffstahl
WC-TiC-Co-Werkzeuge mit P-Klasse-Sorten werden empfohlen.
5,2 304 Edelstahl
WC-TiC-Co-Werkzeuge mit TaC-Zusatz und M-Klasse-Sorten werden bevorzugt.
5.3 HT200 Grauguss
WC-Co-Werkzeuge mit K-Klasse-Sorten sind am besten geeignet.
5,4 7075 Aluminiumlegierung
Polierte WC-Co-Werkzeuge mit N-Klasse-Sorten liefern beste Ergebnisse.
5,5 Ti6Al4V Titanlegierung
Spezielle legierungsmodifizierte Werkzeuge mit S-Klasse-Sorten erforderlich.
Kapitel 6: Wartung und Pflege
Durch die richtige Reinigung, Lagerung, das Schärfen und die Pflege der Beschichtung wird die Lebensdauer des Werkzeugs verlängert.
Kapitel 7: Zukünftige Trends
Zu den Entwicklungen gehören ultrafeine Kornstrukturen, nanotechnologische Anwendungen, Verbundwerkstoffe, intelligente Werkzeuge und umweltfreundliche Fertigung.
Abschluss
Dieser umfassende Leitfaden bietet Ingenieuren und Technikern professionelle Auswahlkriterien für Hartmetallwerkzeuge für verschiedene Anwendungen. Die richtige Werkzeugauswahl steigert die Bearbeitungseffizienz erheblich und senkt gleichzeitig die Kosten. Mit fortschreitender Technologie werden sich Hartmetallwerkzeuge weiterentwickeln, um den Fertigungsanforderungen gerecht zu werden.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!