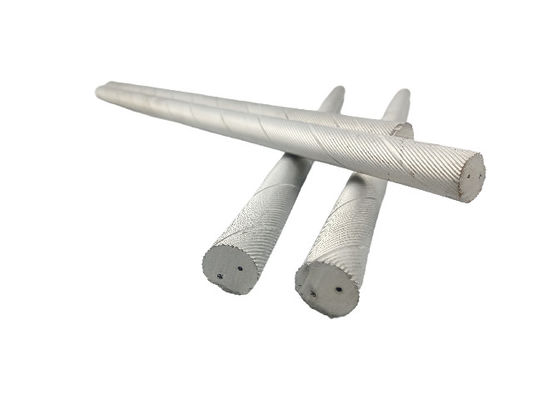
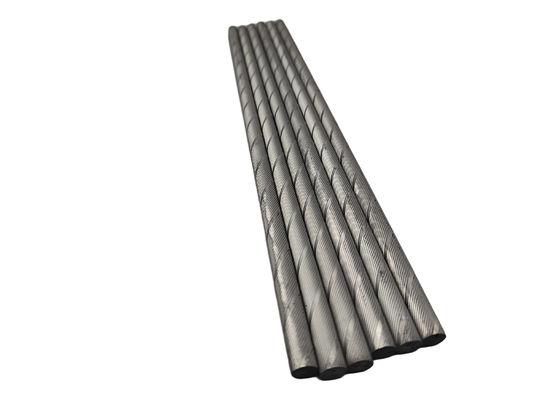
In der modernen Fertigung haben sich diamantbeschichtete Fräser als unverzichtbare Werkzeuge für die Bearbeitung harter, abrasiver Materialien etabliert. Diese Spezialfräser kombinieren die außergewöhnliche Härte von Diamant mit fortschrittlichen Beschichtungstechnologien, um bei anspruchsvollen Anwendungen eine überragende Leistung zu liefern.
In der modernen Fertigung haben sich diamantbeschichtete Fräser als unverzichtbare Werkzeuge für die Bearbeitung harter, abrasiver Materialien etabliert. Diese Spezialfräser kombinieren die außergewöhnliche Härte von Diamant mit fortschrittlichen Beschichtungstechnologien, um bei anspruchsvollen Anwendungen eine überragende Leistung zu liefern.
Was sind diamantbeschichtete Fräser?
Diamantbeschichtete Fräser verfügen über eine dünne Diamantschicht, die entweder auf der Werkzeugoberfläche abgelagert oder als Partikel eingebettet ist. Diese Beschichtung verwandelt gewöhnliche Schneidwerkzeuge in Hochleistungsinstrumente, die in der Lage sind, Materialien zu bearbeiten, die herkömmliche Schneidwerkzeuge schnell beschädigen würden.
Aufgrund seiner außergewöhnlichen Eigenschaften ist Diamant ideal für Schneidanwendungen. Mit einem Mohs-Härtegrad von 10 – dem höchstmöglichen – bietet Diamant eine beispiellose Verschleißfestigkeit und Haltbarkeit. Dies ermöglicht, dass diamantbeschichtete Werkzeuge bei der Bearbeitung abrasiver Materialien wie Graphit, Keramik, Verbundwerkstoffe und Nichteisenlegierungen deutlich länger scharfe Schneidkanten behalten als unbeschichtete Alternativen.
Arten von diamantbeschichteten Fräsern
Hersteller stellen mehrere Varianten diamantbeschichteter Fräser her, die jeweils für bestimmte Anwendungen geeignet sind:
Amorphe, diamantbeschichtete Fräser
Diese Werkzeuge verfügen über eine ultradünne Diamantbeschichtung (0,5–2,5 Mikrometer), die durch physikalische Gasphasenabscheidung (PVD) aufgebracht wird. Durch das PVD-Verfahren entsteht eine dichte, glatte Beschichtung mit niedrigen Reibungskoeffizienten, wodurch sich diese Fräser ideal für die Präzisionsbearbeitung von Kohlefasern und Edelmetallen eignen, bei denen die Qualität der Oberflächengüte von entscheidender Bedeutung ist.
CVD-Diamantbeschichtete Fräser
Die chemische Gasphasenabscheidung (CVD) erzeugt dickere Diamantbeschichtungen (8–10 Mikrometer), indem mehrere kristalline Diamantschichten auf der Werkzeugoberfläche wachsen. Bei dieser Methode werden Temperatur, Druck und Gaszusammensetzung sorgfältig kontrolliert, um die Bildung von reinem Diamant anstelle von Graphit sicherzustellen. Untersuchungen zeigen, dass eine optimale Beschichtungshaftung bei Hartmetallsubstraten mit 6 % Kobalt erzielt wird. CVD-beschichtete Werkzeuge eignen sich hervorragend für die Bearbeitung von Graphit und Verbundwerkstoffen, die pulverförmige Späne erzeugen.
Fräser aus polykristallinem Diamant (PKD).
PKD-Fräser enthalten gesinterte Diamantsegmente (0,010–0,030 Zoll dick), die auf Hartmetall-Werkzeugkörper gelötet sind. Der Herstellungsprozess umfasst das Sintern von Diamantpulver mit Kobalt als Bindemittel unter hohem Druck und hoher Temperatur. Mit einer Härte von 80–98 GPa verarbeiten PKD-Werkzeuge die abrasivsten Nichteisenmaterialien.
Strukturelle Vorteile von Diamond
Die außergewöhnlichen Eigenschaften des Diamanten beruhen auf seiner einzigartigen Kristallstruktur. Als Kohlenstoffallotrop ordnet Diamant seine Atome in einem dreidimensionalen tetraedrischen Netzwerk an, in dem jedes Kohlenstoffatom vier kovalente Bindungen bildet. Diese starre Struktur steht in scharfem Kontrast zur Schichtanordnung des Graphits und erklärt die unübertroffene Härte und Festigkeit des Diamanten.
Vergleichende Analyse
| Merkmal |
Amorpher Diamant |
CVD-Diamant |
PCD |
| Beschichtungsdicke |
0,5–2,5 Mikrometer |
8-10 Mikrometer |
0,010–0,030 Zoll |
| Härte |
Mäßig |
Hoch |
Extrem |
| Kantenschärfe |
Präzision |
Mäßig |
Präzision |
| Ideale Anwendungen |
Kohlefaser, Edelmetalle |
Graphit, Verbundwerkstoffe |
Schleifende Nichteisenmetalle |
Industrielle Anwendungen
- Luft- und Raumfahrt:Bearbeitung von Kohlefaser- und Keramikmatrix-Verbundwerkstoffen für Leichtbauteile
- Automobil:Verarbeitung von Aluminium- und Magnesiumlegierungen zur Gewichtsreduzierung
- Elektronik:Präzisionsbearbeitung von Leiterplatten und Keramiksubstraten
- Werkzeuge:Herstellung von Hartlegierungs- und Keramikformen
- Schmuck:Bearbeitung von Edelmetallen und Edelsteinen
Überlegungen zur Auswahl und Verwendung
Eine optimale Werkzeugleistung erfordert eine sorgfältige Auswahl basierend auf:
- Materialeigenschaften des Werkstücks
- Erforderliche Bearbeitungsprozesse
- Fähigkeiten von Werkzeugmaschinen
- Kosten-Leistungs-Verhältnis
Die richtige Wartung verlängert die Lebensdauer des Werkzeugs durch:
- Passende Schnittparameter
- Effektive Kühlmittelanwendung
- Regelmäßige Verschleißkontrolle
- Korrekte Lagerungspraktiken
Einschränkungen und zukünftige Entwicklungen
Diamantbeschichtete Werkzeuge sind zwar außergewöhnlich vielseitig, können aber aufgrund der chemischen Reaktion von Diamant mit Eisen bei hohen Temperaturen keine Eisenmetalle bearbeiten. Aktuelle Forschungsschwerpunkte sind:
- Fortschrittliche Beschichtungstechnologien wie Nano-Diamant- und Mehrschichtbeschichtungen
- Verbesserte Werkzeuggeometrien für verbesserte Spanabfuhr und Wärmeableitung
- Ausweitung der Anwendungen in aufstrebenden Bereichen wie der Herstellung medizinischer Geräte
Da die Fertigungsanforderungen immer strenger werden, werden diamantbeschichtete Fräser ständig weiterentwickelt, um den Herausforderungen bei der Bearbeitung der fortschrittlichen Materialien von morgen gerecht zu werden.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!