Was ermöglicht es einem einzelnen Metall, der starken Hitze von Industrieöfen standzuhalten und gleichzeitig als Grundlage für medizinische Präzisionsgeräte zu dienen? Die Antwort liegt in Wolfram – einem Industriemetall, das für seinen außergewöhnlich hohen Schmelzpunkt, seine Dichte und seine Härte bekannt ist. Diese hervorragenden physikalischen Eigenschaften stellen jedoch auch beispiellose Herausforderungen bei der Präzisionsbearbeitung dar. Dieser Artikel untersucht die technischen Schwierigkeiten bei der Wolframverarbeitung und bietet praktische Lösungen, die Ingenieuren und Herstellern helfen, diese Hindernisse zu überwinden.
Wolfram: Ein Metall mit extremen Eigenschaften
Chemisch als Wolfram bekannt, zählt Wolfram mit einem Atomgewicht von 183,84 zu den schwersten und dichtesten nichtradioaktiven Metallen, vergleichbar mit Gold (196,97) und Blei (207,2). Im Gegensatz zu diesen weicheren Metallen weist Wolfram eine bemerkenswerte Härte auf – mit 7,5 auf der Mohs-Skala deutlich höher als Standardstahl (4–4,5). Seine außergewöhnliche Hitzebeständigkeit verleiht ihm den höchsten Schmelzpunkt unter den Refraktärmetallen und übertrifft sogar Molybdän. Diese einzigartige Kombination aus Dichte, Härte und thermischer Stabilität macht Wolfram für zahlreiche industrielle Anwendungen von unschätzbarem Wert.
Die Herausforderung der maschinellen Bearbeitung
Diese überlegenen Eigenschaften machen die Bearbeitung von Wolfram außerordentlich schwierig. Wenn die Härte eines Materials die von Schneidwerkzeugen übersteigt, wird die Formgebung zu einer technischen Meisterleistung. Herkömmliche Methoden nutzen typischerweise Sintern – das Verdichten von Wolframpulver in Formen vor dem Erhitzen auf Schmelztemperaturen. Nicht-traditionelle Techniken wie das Laserschneiden erfreuen sich zunehmender Beliebtheit, doch die mechanische Bearbeitung bleibt für die Herstellung hochpräziser Wolframkomponenten unerlässlich.
Wolfram vs. Wolframcarbid: Kritische Unterschiede
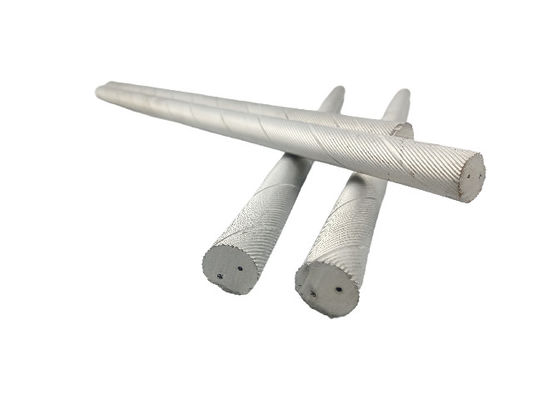
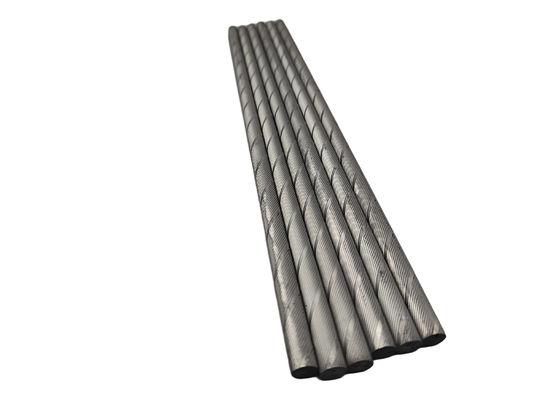
In der Metallbearbeitung kommt Wolfram häufig als Schweißelektroden oder in Hartmetall-Schneidwerkzeugen vor – letztere sind weithin als Bohrer erhältlich. Während Wolfram für diese Werkzeuge von grundlegender Bedeutung ist, unterscheidet sich Wolframcarbid erheblich von reinem Wolfram oder Wolframlegierungen.
Wolframkarbid verbindet Wolfram mit Kohlenstoff und anderen Karbiden (wie Titankarbid), die in einer Metallmatrix suspendiert sind und durch mehrere Sinterzyklen in Formen gebracht werden. Das resultierende Material erreicht eine Mohs-Härte von 9, die weit über der von reinem Wolfram liegt, wodurch es für die effektive Bearbeitung von Wolframlegierungen geeignet ist.
Praktische Bearbeitungsstrategien
Die Härte von Wolfram führt zu Sprödigkeit, insbesondere bei Raumtemperatur, wo es häufig zu Absplitterungen kommt. Forscher haben mehrere Ansätze entwickelt:
- Erhitzen von Materialien über ihre Übergangstemperatur von duktil zu spröde (400–800 °F)
- Kryogene Kühlung zur Verbesserung der Bearbeitbarkeit
Für Geschäfte ohne spezielle Ausrüstung erweisen sich diese extremen Temperaturen als unpraktisch. Die folgenden Richtlinien gehen von einem Betrieb bei Raumtemperatur mit Standardwerkzeugen aus.
Wolframlegierungen haben dieselben Bearbeitungseigenschaften wie Grauguss. Dementsprechend gelten ähnliche Geschwindigkeiten und Vorschübe bei der Verwendung von C-2-Hartmetallwerkzeugen, Vollhartmetall-Schaftfräsern, Aluminiumoxid-Schleifscheiben oder Diamantwerkzeugen (obwohl letztere für die meisten Anwendungen unerschwinglich sind).
Dreh-, Bohr- und Endbearbeitungsparameter
| Betrieb |
Vorschubgeschwindigkeit (IPR) |
Schnitttiefe |
Geschwindigkeit (RPM) |
| Schruppen |
0,008–0,010 Zoll |
0,050–0,200 Zoll |
250-350 |
| Abschluss |
0,003–0,005 Zoll |
0,010–0,030 Zoll |
250-350 |
Positive Spanwinkel (von den Schneidkanten nach innen geneigte Werkzeugflächen) reduzieren Schnittkräfte, Vibrationen und Ausbrüche und sorgen für glattere Oberflächen. Luftkühlung ist ausreichend, es können jedoch auch Kühlmittel verwendet werden.
Frästechniken
-
Füttern:Beginnen Sie bei 0,003 Zoll pro Zahn
-
Geschwindigkeit:75–750 SFM mit Hartmetallwerkzeugen (an die Tiefe anpassen – tiefere Schnitte erfordern langsamere Geschwindigkeiten)
-
Verfahren:Gleichlauffräsen (Vorschubrichtung entspricht der Fräserdrehung) minimiert die Werkzeugbelastung
Bohren und Gewindeschneiden
Zum Bohren von Wolfram sind Hartmetallwerkzeuge erforderlich. Luftkühlung oder Molybdändisulfid-Schneidflüssigkeiten funktionieren effektiv. Bohren Sie Löcher zum Gewindeschneiden auf 50–55 % des Gewindebohrerdurchmessers. Gewindebohrer aus Vollhartmetall widerstehen der Zähigkeit von Wolfram und verlängern so die Standzeit des Werkzeugs. Für mehrere Löcher sind Vollhartmetallbohrer unerlässlich.
Eine grundlegende Regel bei der Wolframbearbeitung: Gehen Sie methodisch vor, um sowohl Werkzeuge als auch teure Werkstücke zu schonen. Stumpfe Werkzeuge gefährden die Präzision und bergen die Gefahr, dass Materialien beschädigt werden – behalten Sie scharfe Werkzeuge bei und ersetzen Sie sie bei Bedarf.
Industrielle Anwendungen
Obwohl Wolfram zu den härtesten bekannten Metallen gehört, beruht sein industrieller Wert in erster Linie auf seiner thermischen Beständigkeit und Dichte. Zu den wichtigsten Verwendungszwecken gehören:
- Ofenauskleidungen in Hochtemperatur-Industrieumgebungen
- Kompakter Flugzeugballast und Gegengewichte mit hoher Dichte
- Panzerungsdurchdringende Munitionskerne (wo Härte und Dichte kombiniert werden)
- Strahlenschutz und Kollimation in medizinischen/wissenschaftlichen Geräten
In der medizinischen Bildgebung fokussieren Wolframkollimatoren Röntgenstrahlen präzise. Ähnliche Anwendungen gibt es in der wissenschaftlichen Instrumentierung und der physikalischen Forschung. Allerdings macht die Seltenheit von Wolfram die Beschaffung des Rohmaterials fast ebenso schwierig wie die Bearbeitung.
Überlegungen zur Beschaffung
Bei industriellen Prozessen fallen oft verwendbare Wolframreste an – Platten, Stäbe und Legierungen wie Hevimet oder Densalloy bleiben bearbeitbar, wenn sie von seriösen Recyclern bezogen werden. Angesichts der Schmelzanforderungen und der arbeitsintensiven Verarbeitung von Wolfram müssen Anwendungen seine höheren Kosten rechtfertigen.

 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!